食品灌装机网
gzjx.foodjx.com自动灌装机的主要结构解析
自动灌装机作为食品、饮料、医药、日化等行业批量灌装的核心设备,能实现 “瓶子输送→灌装→封口→贴标”(部分机型)的自动化流程,其高效运作依赖于多个结构的协同配合。不同类型的灌装机(如液体灌装机、膏体灌装机、颗粒灌装机)结构略有差异,但核心模块相通,主要可拆解为供瓶系统、灌装系统、封口系统、传动系统、控制系统、辅助系统六大核心结构,每个结构各司其职,共同完成 “空瓶到成品” 的转化。
一、供瓶系统:“送瓶管家”—— 让空瓶有序进入灌装流程
供瓶系统是灌装机的 “起点”,核心任务是将杂乱的空瓶(如塑料瓶、玻璃瓶)整理成 “整齐队列”,并稳定输送到灌装工位,避免空瓶歪斜、卡顿,确保后续灌装精准。
-
核心部件:
-
储瓶台 / 理瓶机:储瓶台是临时存放空瓶的 “缓冲区”,通常为倾斜式平台,空瓶靠重力自然下滑;若产量大(如每小时 2 万瓶以上),会搭配 “理瓶机”—— 通过旋转的拨片、轨道将杂乱的空瓶梳理成 “瓶口朝上、方向一致” 的队列,避免空瓶倒置或堆叠。
-
输送带 / 送瓶链板:将理好的空瓶输送到灌装工位的 “通道”,常见的有皮带输送带(适合轻量塑料瓶)和不锈钢链板(适合重量大的玻璃瓶,耐磨抗冲击)。输送带表面通常有 “挡瓶条”(防止瓶子跑偏)和 “分瓶机构”(将密集的瓶子按 “单排 / 多排” 均匀分开,匹配灌装头数量)。
-
定位机构:在灌装工位前,通过 “挡瓶气缸”“星轮”(带凹槽的旋转轮,每个凹槽卡一个瓶子)将瓶子精准固定在灌装头正下方,避免灌装时液体洒漏 —— 这一步是 “精准灌装” 的前提,定位偏差会直接导致灌装量不准。
-
-
关键作用:供瓶系统的 “稳定性” 决定了整机效率,若理瓶卡顿、输送带跑偏,会导致后续灌装工位 “缺瓶”,甚至引发设备停机。
二、灌装系统:“核心执行器”—— 精准控制物料灌装量
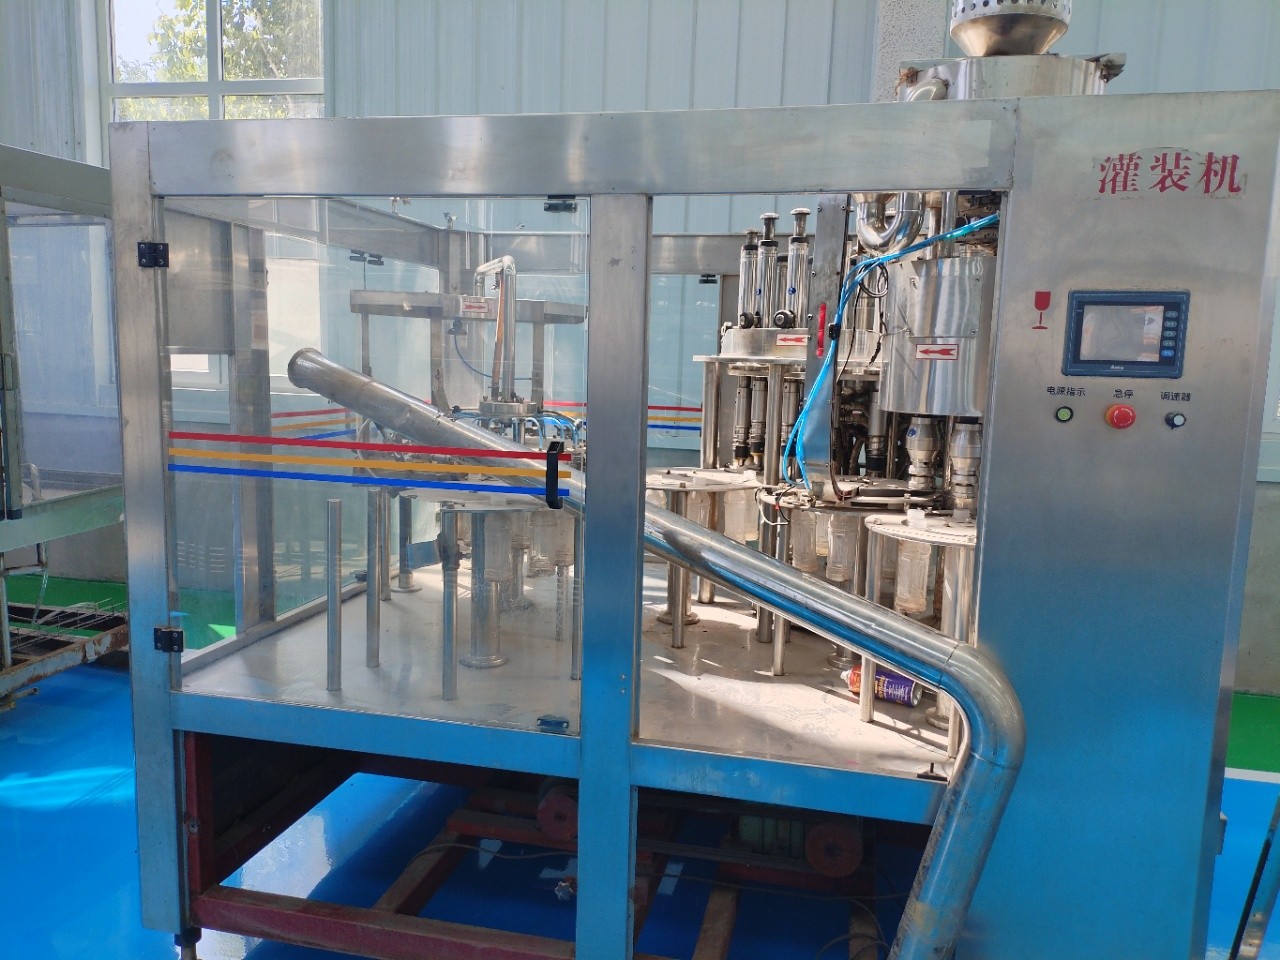
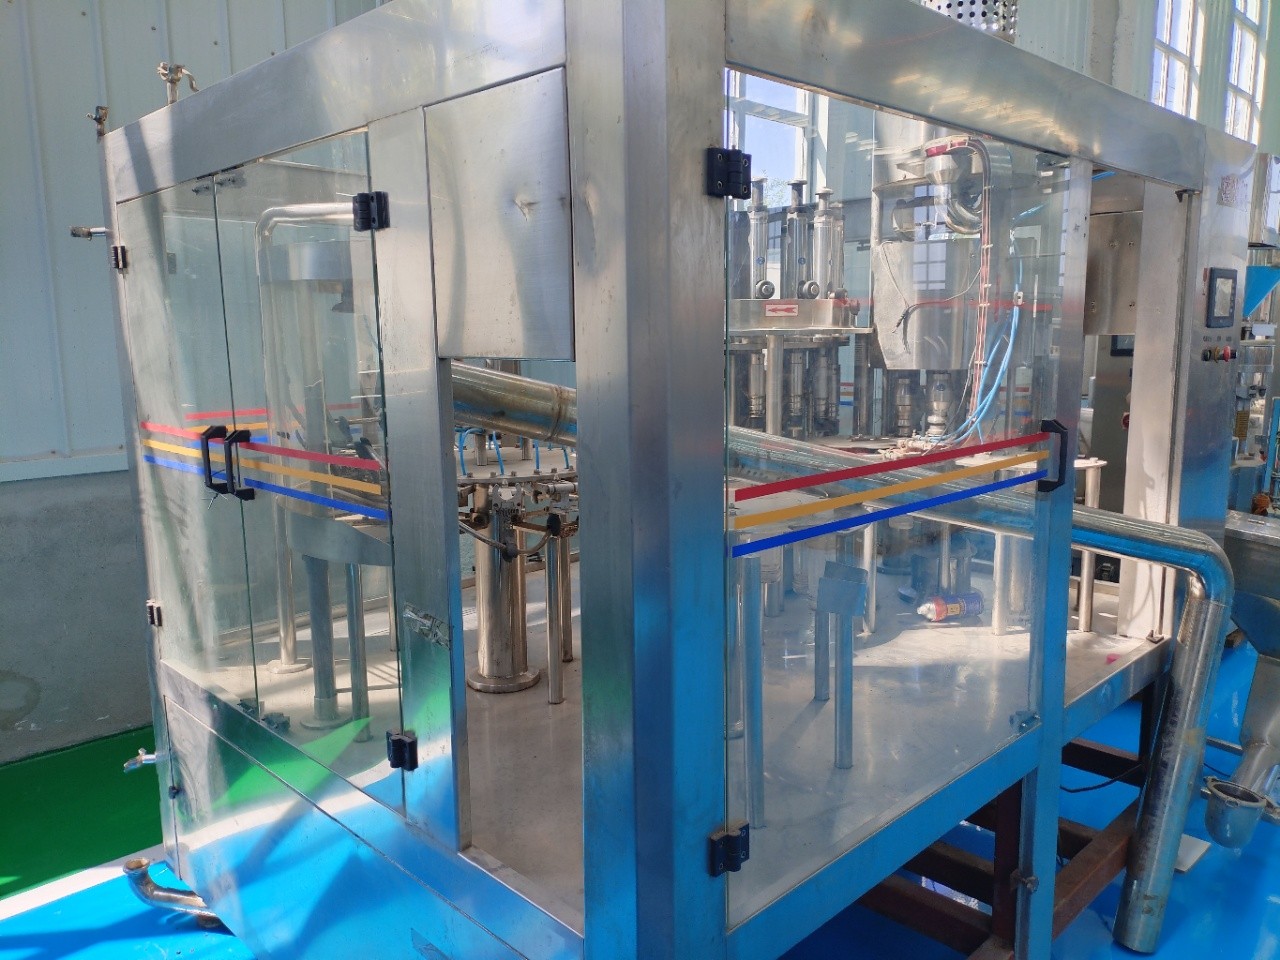
灌装系统是自动灌装机的 “心脏”,直接决定灌装的 “精度” 和 “速度”,根据物料形态(液体、膏体、颗粒)有不同设计,但核心逻辑都是 “按设定量将物料注入空瓶”。
-
核心部件(以最常见的液体灌装机为例):
-
重力式灌装头:适合低粘度液体(如水、饮料),靠物料自身重力流入瓶内,结构简单、成本低,通过 “电磁阀” 控制灌装时间来调节灌装量;
-
压力式灌装头:适合高粘度液体(如蜂蜜、番茄酱)或需要快速灌装的场景,通过压缩空气推动物料进入瓶内,灌装速度快,且能避免物料挂壁;
-
活塞式灌装头:适合高精度灌装(如医药口服液、化妆品精华),通过活塞的 “往复运动” 精确控制物料体积(如每瓶 10ml±0.1ml),精度可达 ±0.5% 以内。
-
储料罐:临时储存待灌装物料的 “容器”,通常为不锈钢材质(304/316L,耐腐蚀、易清洁),罐内配有 “搅拌装置”(防止物料沉淀,如果汁、酱料)和 “液位传感器”(实时监测物料余量,不足时自动报警补料,避免空灌)。
-
灌装头:直接接触瓶子、注入物料的 “部件”,数量与产能匹配(如 12 头、24 头、48 头,头数越多产能越高)。常见类型有:
-
升降机构:带动灌装头 “上下移动” 的部件 —— 瓶子到位后,灌装头下降插入瓶口(或贴近瓶口,防起泡),灌装完成后上升,避免物料滴漏到瓶身。对于易起泡液体(如啤酒、碳酸饮料),部分灌装头还带 “防起泡设计”(如多段式灌装,先慢后快)。
-
-
三、封口系统:“封瓶卫士”—— 防止物料泄漏、延长保质期
灌装完成后,瓶子需要密封,封口系统的作用是根据瓶口类型(如螺口、卡口、铝箔封口),用对应的方式将瓶口密封,确保物料在储存、运输中不泄漏、不受污染。
-
核心部件与常见封口方式:
-
直接将带粘性的封口膜(如 PE 膜、铝塑膜)贴在杯口,同时通过加热或压力密封,兼顾 “封口” 和 “贴标” 功能,结构更紧凑,适合杯状容器。
-
利用 “电磁感应加热” 原理,铝箔垫片在高频磁场中产生热量,与瓶口的塑料层熔合,形成 “密封膜”,适合 “防漏、防篡改” 的场景(如医药行业),封口后需检测铝箔是否平整、有无气泡。
-
通过 “压盖头” 的 “向下压力” 将金属盖压扣在瓶口的卡口上,实现密封,适合需要 “强密封” 的场景,压盖力度可通过弹簧或气缸调节。
-
由 “理盖器”(将杂乱的瓶盖整理成 “盖口朝下” 的队列)、“送盖轨道”(将瓶盖输送到旋盖头)、“旋盖头”(带旋转夹爪,抓住瓶盖后套在瓶口,通过旋转拧紧,扭矩可调节 —— 避免拧太松漏液、拧太紧瓶盖破裂)组成。
-
旋盖机构(适配螺口瓶,如矿泉水瓶、洗衣液瓶):
-
压盖机构(适配卡口瓶,如玻璃罐头、啤酒瓶):
-
铝箔封口机构(适配瓶口带铝箔垫片的瓶,如药品瓶、保健品瓶):
-
贴标封口一体化机构(部分机型,如酸奶杯、果冻杯):
-
-
关键作用:封口的 “密封性” 直接影响产品保质期,若封口不严,液体易泄漏、物料易变质,因此封口系统通常带 “封口检测” 功能(如压力传感器、视觉检测),自动剔除封口不合格的产品。
四、传动系统:“动力中枢”—— 让各结构同步运转
自动灌装机的供瓶、灌装、封口等环节需要 “同步联动”(如瓶子移动到灌装工位时,灌装头恰好下降;灌装完成后,旋盖头恰好到位),传动系统就是提供动力、确保各部件 “节奏一致” 的核心。
-
核心部件:
-
电机:整机的 “动力源”,常见的有伺服电机(控制精度高,适合需要精准调速的环节,如灌装头升降、旋盖扭矩控制)和步进电机(成本低,适合简单的输送环节,如输送带传动)。
-
减速器 / 变频器:电机转速通常较高,需通过 “减速器”(如齿轮减速器、蜗杆减速器)降低转速、增大扭矩,带动星轮、输送带等部件缓慢稳定运转;“变频器” 则用于调节电机转速,实现 “产能可调”(如根据需求将产能从 1 万瓶 / 小时调到 1.5 万瓶 / 小时)。
-
传动件:连接各部件的 “桥梁”,包括齿轮(传递扭矩,确保星轮、旋盖头同步转动)、链条 / 皮带(带动输送带、理瓶机运转)、凸轮(控制灌装头升降、挡瓶气缸伸缩的 “定时开关”,凸轮旋转到特定角度时,触发对应动作)。
-
-
关键作用:传动系统的 “同步性” 是整机稳定的关键,若传动件磨损(如链条松动、齿轮咬合间隙大),会导致各环节节奏错乱,出现 “灌装头错过瓶口”“旋盖头拧空” 等故障。
五、控制系统:“大脑”—— 精准控制与故障预警
控制系统相当于灌装机的 “大脑”,通过预设程序控制各结构的动作,同时实时监测设备运行状态,出现异常时自动报警,确保生产精准、安全。
-
核心部件:
-
位置传感器(检测瓶子是否到位、灌装头是否下降到指定高度);
-
压力传感器(检测灌装压力、旋盖扭矩,避免超压损坏设备);
-
液位传感器(检测储料罐物料余量,不足时自动补料);
-
视觉传感器(部分机型,检测瓶盖是否拧紧、标签是否贴正,自动剔除不合格品)。
-
PLC(可编程逻辑控制器):控制系统的 “核心芯片”,储存预设的生产程序(如 “供瓶→定位→灌装→旋盖→出瓶” 的流程顺序、各动作的时间间隔),接收各传感器的信号(如液位传感器、位置传感器),并向电机、气缸等执行器发送指令,控制动作执行。
-
触摸屏 / 操作面板:人机交互的 “窗口”,操作人员可通过触摸屏设置参数(如灌装量、旋盖扭矩、产能)、查看生产数据(如总产量、合格数、不合格数)、选择生产模式(如手动调试模式、自动生产模式);部分机型还带 “故障显示” 功能(如 “缺盖报警”“液位过低报警”),方便快速排查问题。
-
传感器:控制系统的 “眼睛和耳朵”,包括:
-
-
关键作用:控制系统的 “智能化程度” 决定了设备的操作难度和稳定性,比如带 “自动校准” 功能的系统,可通过传感器自动调整灌装量偏差;带 “数据追溯” 功能的系统,能记录每一批次的生产参数,满足医药、食品行业的合规要求(如 GMP 认证)。
六、辅助系统:“细节保障”—— 解决生产中的小问题
辅助系统虽不是核心,但能提升设备的 “实用性” 和 “安全性”,避免因细节问题影响生产。
-
核心部件与功能:
-
清洗系统:用于生产前后清洗储料罐、灌装头、管道(避免不同物料交叉污染),常见的有 CIP(在线清洗)系统 —— 通过高压喷淋头向储料罐、管道内喷洒清洗剂(如热水、酸碱溶液),无需拆解部件即可完成清洗,适合医药、食品行业;
-
防护系统:包括设备外壳(防止操作人员接触运动部件受伤)、紧急停止按钮(出现故障时一键停机)、过载保护(电机过载时自动断电,避免烧毁);
-
废料收集系统:收集灌装时洒漏的物料、不合格的瓶子(如空瓶、漏液瓶),避免物料浪费和车间污染,通常由废料输送带、废料箱组成;
-
润滑系统:定期向传动件(如齿轮、轴承)注入润滑油,减少磨损,延长部件寿命,部分机型带 “自动润滑” 功能,无需人工频繁添加。
-
总结:各结构的协同逻辑
自动灌装机的六大结构围绕 “空瓶→灌装→封口→成品” 的流程形成闭环:供瓶系统将空瓶有序送到位,传动系统带动各部件同步运转,控制系统根据程序指令,让灌装系统按设定量注料,封口系统及时密封,辅助系统保障清洗、安全,最终实现 “自动化、高精度、高效率” 的灌装生产。不同行业选择灌装机时,需重点关注 “灌装系统的适配性”(如液体 vs 膏体)、“控制系统的合规性”(如数据追溯)、“封口系统的密封性”(如防漏要求),确保结构与生产需求精准匹配。